触摸显示器与工控主板的协同设计:提升工业现场控制效率的关键
在一条SMT贴片产线的中控台上,操作员每天要完成超过2000次触控指令——调参数、切配方、确认报警。如果触摸响应延迟超过80ms,或者工控主板在高温环境下出现丢帧,整条线的OEE就会肉眼可见地下滑。这不是危言耸听,而是很多现场工程师都经历过的真实场景。
工业平板电脑和嵌入式电脑在严苛环境下的表现,往往不取决于单一部件有多强,而在于触摸显示器与工控主板之间的协同设计是否到位。两者之间的信号链路、供电时序、散热路径、EMC兼容性,每一项都会影响最终的操作效率。
触摸屏与主板之间,不只是接一根排线
很多用户以为,选一块投射式电容触摸屏,再配一块标准工控主板,装进金属外壳就能用。实际远没有这么简单。触摸屏的I2C或USB通信协议需要与工控主板的BIOS/驱动层深度适配,尤其是多点触控的坐标上报频率,必须和主板USB控制器的轮询周期匹配。
我们曾在某数控机床项目中测试过:同一块10.1英寸触摸屏,搭配A款工控主板时触控采样率为60Hz,搭配B款时掉到35Hz。原因在于B款主板的USB Host控制器在同时挂载触摸屏、工业相机和PLC通信模块时,带宽分配策略不够合理。更换为带有独立USB通道设计的工控主板后,问题消失。
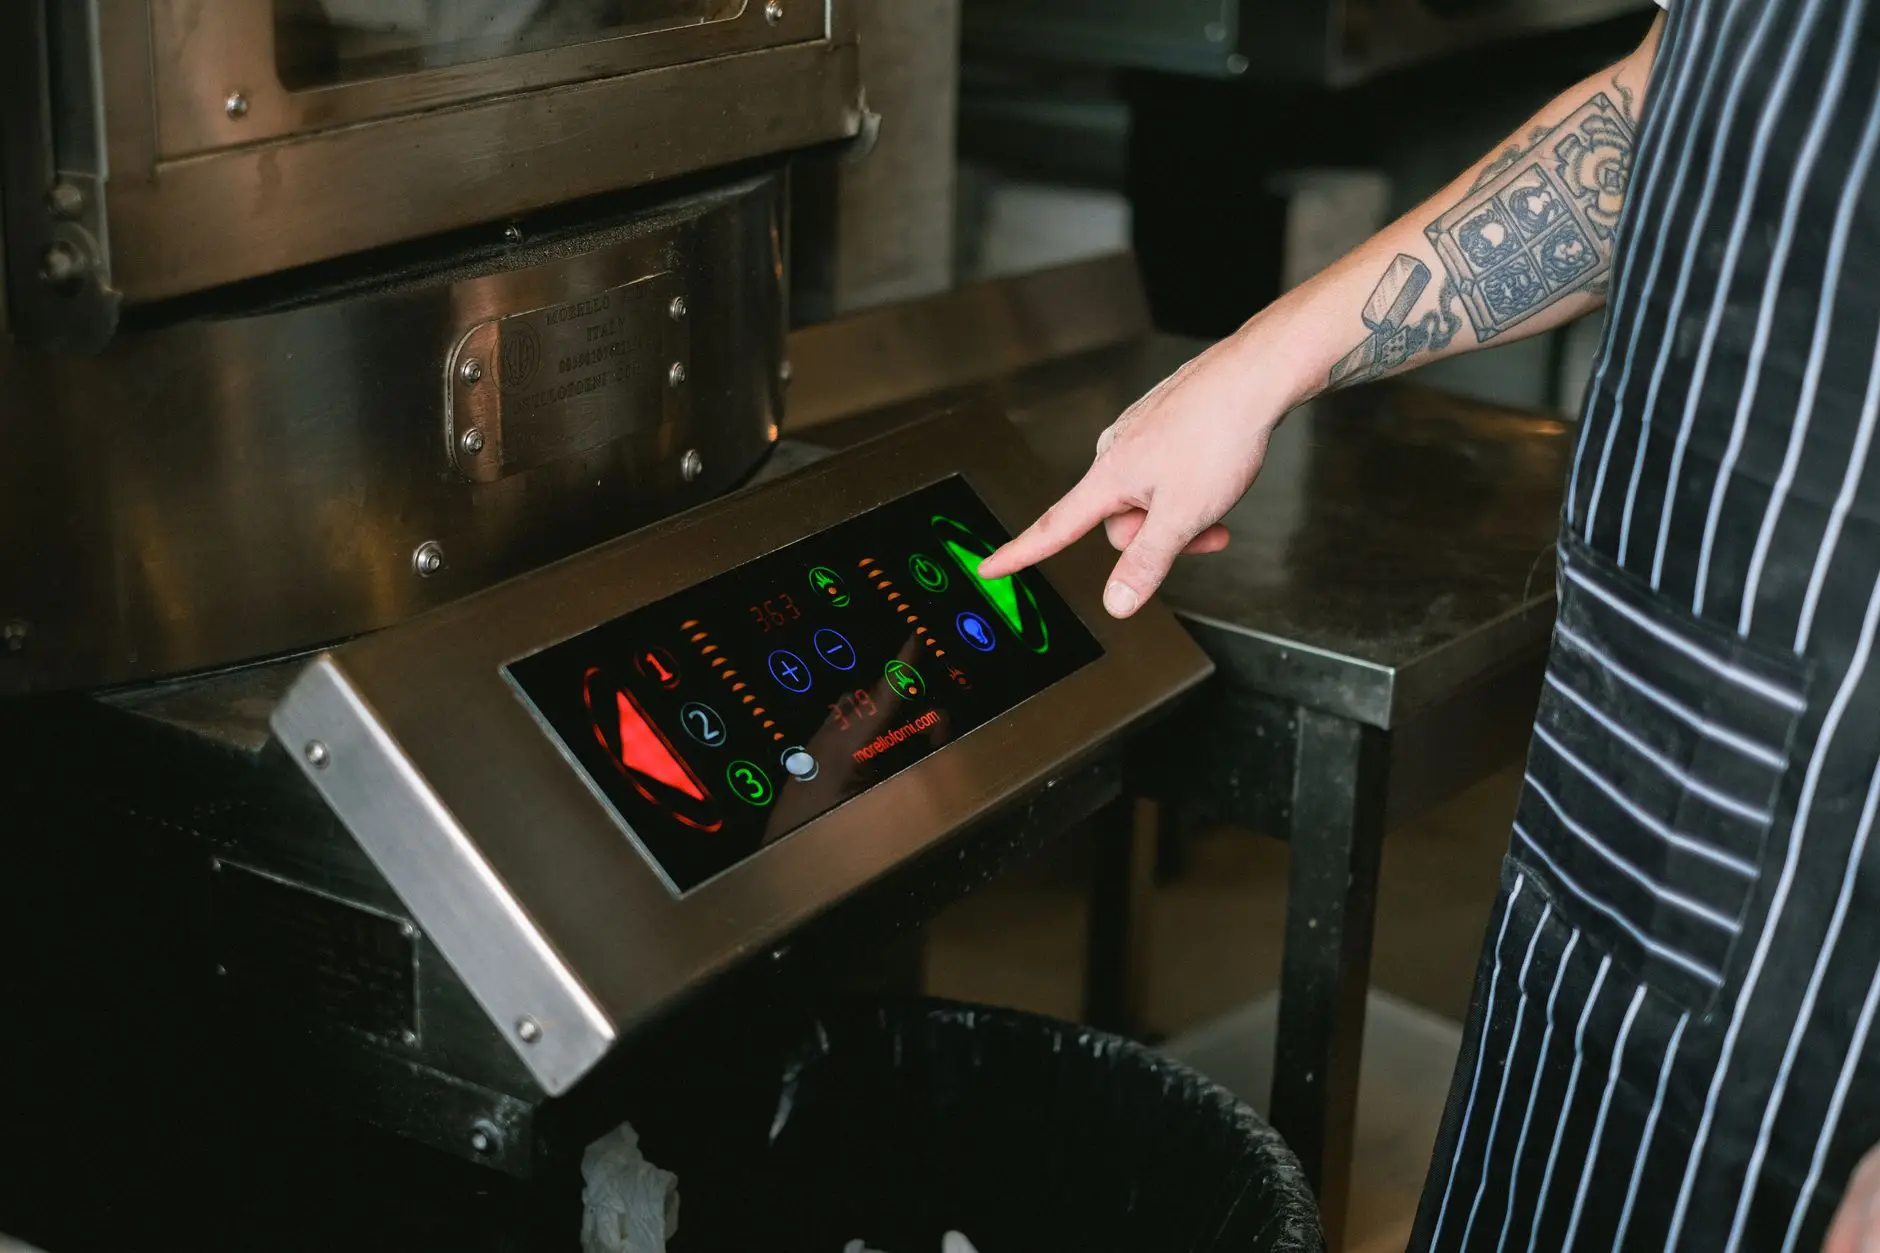
实操层面:三个可以落地的协同优化方法
要让触摸显示器与工控主板形成合力,以下三个方向值得优先关注:
- 供电时序对齐:触摸屏控制IC的供电(通常3.3V或5V)与主板LVDS/eDP背光使能信号之间,应保证上电顺序为“主板先就绪、屏幕后使能”,避免花屏或触控IC锁死。可在工控主板的GPIO中定义一路Power Enable信号,由BIOS控制延时。
- 接地与屏蔽策略:触摸屏的FPC排线容易成为EMI耦合路径。建议在工控主板端增加共模扼流圈,并将触摸屏金属边框通过导电泡棉与机壳地单点连接,而不是两端都接。
- 固件层面的坐标滤波:在嵌入式电脑的驱动层加入中值滤波或卡尔曼滤波算法,可以显著降低因电机干扰导致的触控抖动。某包装机械客户采用该方案后,误触率从每班12次降到1次以内。
数据对比:协同设计前后的效率差异
我们在一台用于锂电分切机的工业平板电脑上做了对照测试。原方案采用通用工控主板+外购触摸显示器,协同设计后改用定制工控主板+匹配触摸屏(同一供应商调校)。结果如下:
- 触控响应延迟:从92ms降至41ms
- 连续运行72小时丢帧次数:从17次降至0次
- 操作员单次配方切换耗时:从8.3秒缩短到4.1秒
- 因触控失灵导致的非计划停机:月均3.2小时降至0.4小时
这些数字背后,是工控机整体可用性的提升,而不仅仅是某一个部件变好了。
从趋势看,越来越多的设备制造商开始要求触摸显示器与工控主板成套供应、联合调试。广州曼顿智能技术有限公司在工业平板电脑和嵌入式电脑的协同设计上,已经积累了多行业现场数据,能够针对不同工况提供触控参数调优和主板BIOS定制。如果你的产线还在为触控延迟或主板兼容性头疼,不妨从信号链路和供电时序这两个最基础的环节查起。