触摸显示器与工控主板的搭配方案:提升产线控制稳定性的关键
产线控制现场最常见的故障之一,是触摸屏响应延迟或误触导致停机。很多工程师第一反应是更换触摸显示器,但问题往往出在显示终端与工控主板之间的搭配上。接口协议不匹配、供电时序不一致、触控固件与系统驱动冲突,这些隐性因素才是稳定性下降的根源。
产线控制的真实痛点
在SMT贴片、锂电装配或食品灌装产线上,操作人员每天通过触摸交互完成数千次参数调整。如果工业平板电脑的触控采样率与工控主板的USB轮询周期不协调,就会出现"点了没反应"或"一触多击"的现象。更隐蔽的问题是电磁干扰:变频器、伺服驱动器密集的柜体内,触摸显示器的信号线若未做屏蔽与共模抑制,触控坐标会随机漂移。
核心搭配逻辑:从接口到固件的三层匹配
一套可靠的搭配方案,需要同时考虑物理层、协议层和驱动层。目前主流方案有两类:
- 一体化嵌入式电脑方案:将工控主板与触摸屏通过LVDS/eDP直连,触控走I2C或USB内联,减少外部线缆引入的干扰。适合空间紧凑的产线终端。
- 分体式工控机方案:工控机与触摸显示器分离安装,通过HDMI+USB或VGA+RS232连接。灵活性高,但需注意USB触控回传的延迟补偿。
关键参数上,建议触控IC的报点率与主板USB帧间隔保持同步。例如USB 2.0全速模式下帧间隔1ms,若触控IC报点率为100Hz,则每帧恰好一个报点,避免缓冲区堆积。电容屏的CDC(电容数字转换)周期也应与主板的I2C时钟频率留出20%余量。
抗干扰与供电时序的工程实践
在某汽车零部件焊接产线项目中,客户反馈嵌入式电脑的触摸屏在焊接机器人启动瞬间出现跳点。排查后发现,24V供电母线上叠加了约2V的瞬态压降,导致触控IC复位。解决方案是:
- 为触摸显示器单独配置隔离型DC-DC模块,输入范围放宽至9-36V;
- 触控信号线采用双绞屏蔽线,屏蔽层单点接地于工控主板侧;
- 在主板BIOS中调整USB触控端口的供电时序,延迟200ms上电,避开电机启动浪涌。
调整后,连续运行30天未再出现触控异常。这个案例说明,搭配方案不能只看接口能否插上,供电质量和时序配合往往决定成败。
选型与验证的参考路径
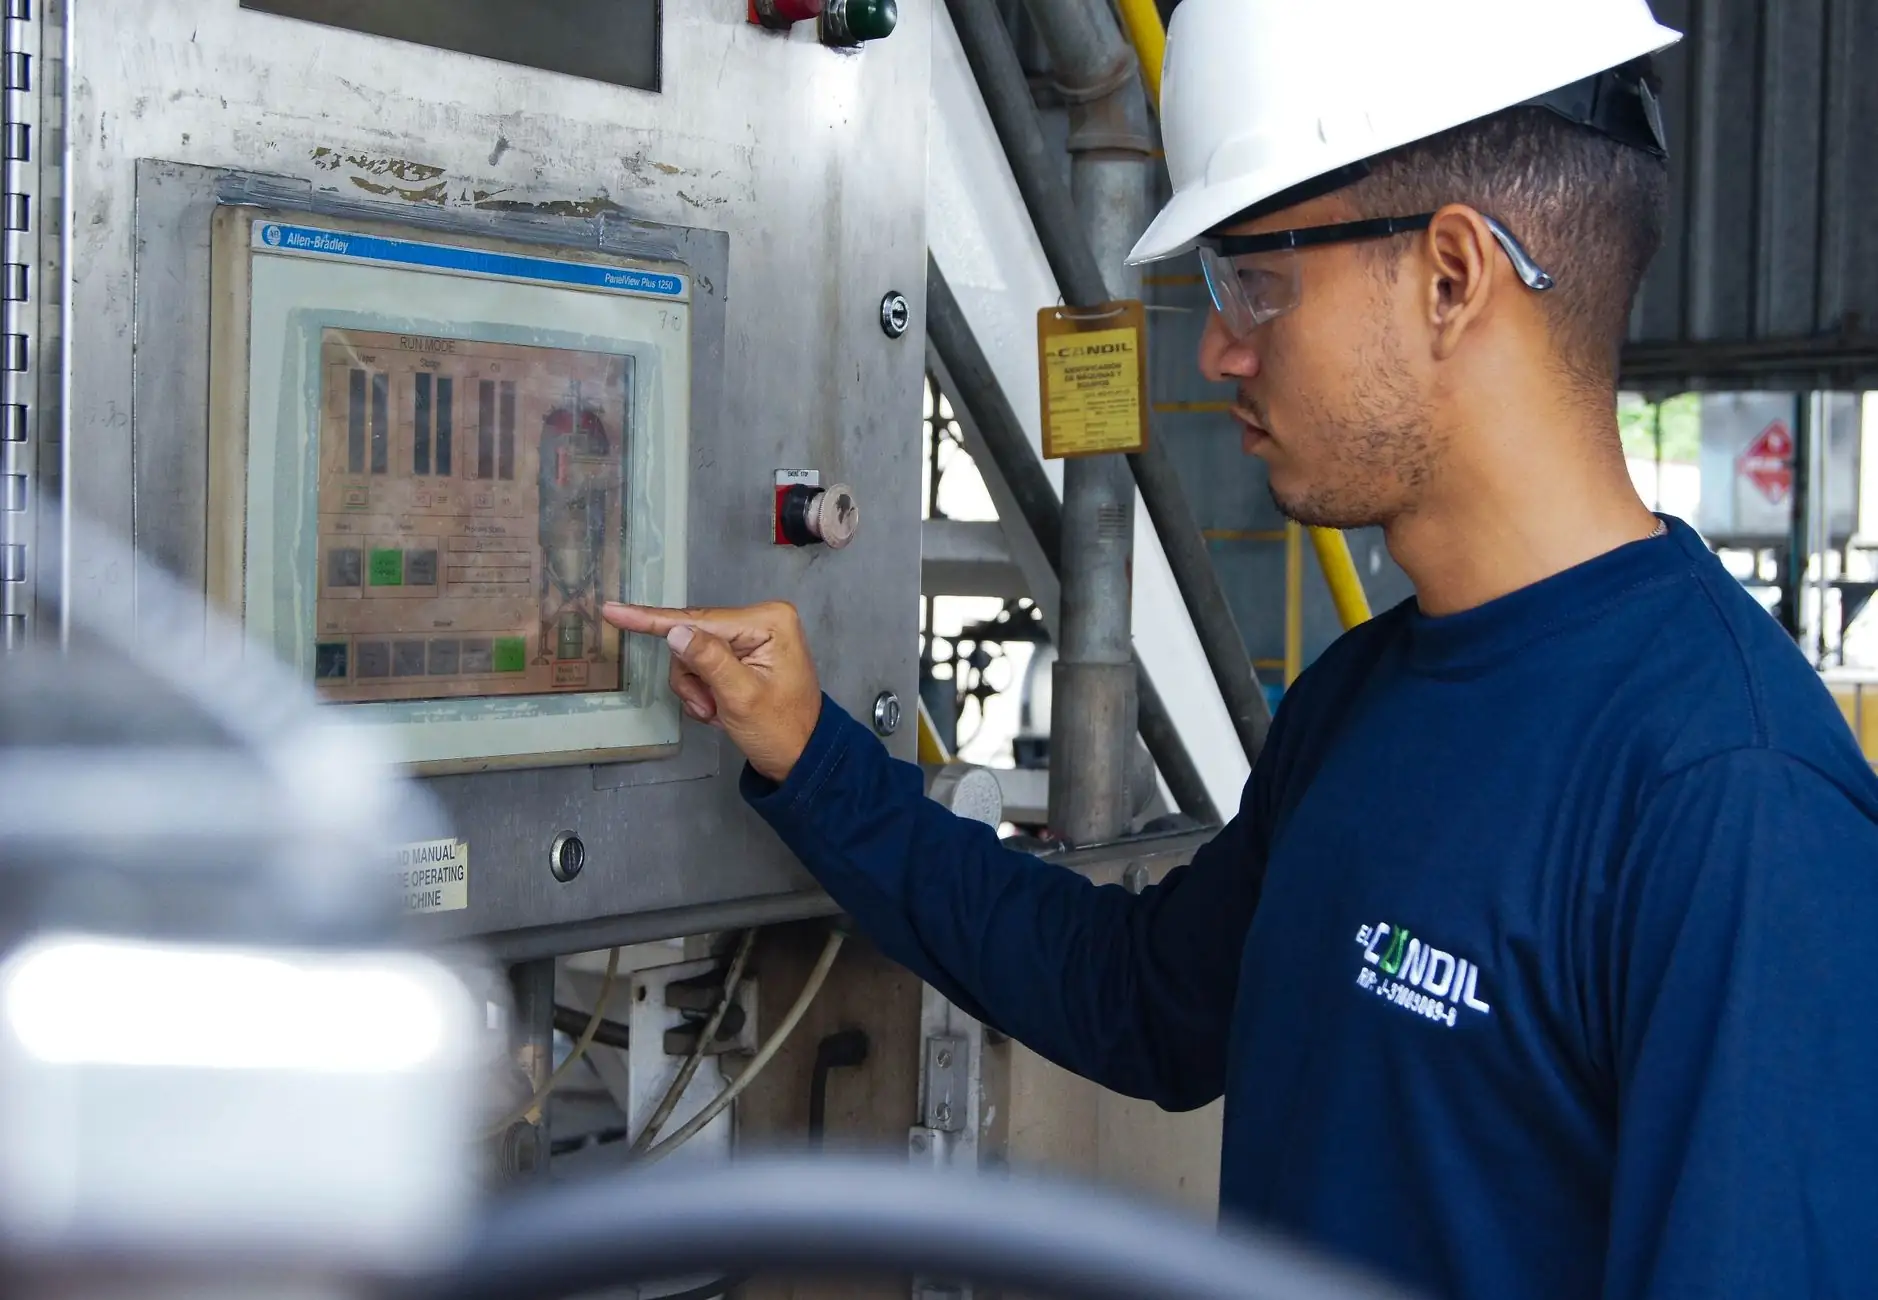
对于产线控制稳定性要求较高的场景,建议优先选择同一厂商提供的工业平板电脑与工控主板组合,触控固件与显示驱动经过预验证,能省去大量兼容性调试时间。若采用分体方案,务必在采购前确认以下三点:
- 触摸显示器是否支持与工控机匹配的触控接口协议(如HID over I2C或标准USB HID);
- 工控主板是否提供可调的上电时序或USB端口独立供电控制;
- 整机是否通过IEC 61000-4-3辐射抗扰度3级测试,这是产线电磁环境的基线要求。
随着边缘计算在产线的渗透,触摸显示器与工控主板的搭配正从单纯显示交互向"显示+算力+触控"一体化演进。支持PoE供电和单线缆传输的嵌入式方案,会逐步替代传统多线缆架构,进一步压缩故障点。