工控主板如何支撑工业计算机实现产线控制与数据采集
在一条SMT贴片产线上,每隔0.8秒就有一块PCB板经过AOI检测工位。这0.8秒内,系统要完成图像采集、缺陷比对、结果判定、数据上传四个动作——留给主控计算平台的响应窗口不到200毫秒。很多产线集成商发现,用普通商用主板搭建的采集终端,跑上三个月就开始出现丢帧、延迟飙升的问题。根源往往不在软件,而在那块看不见的工控主板上。
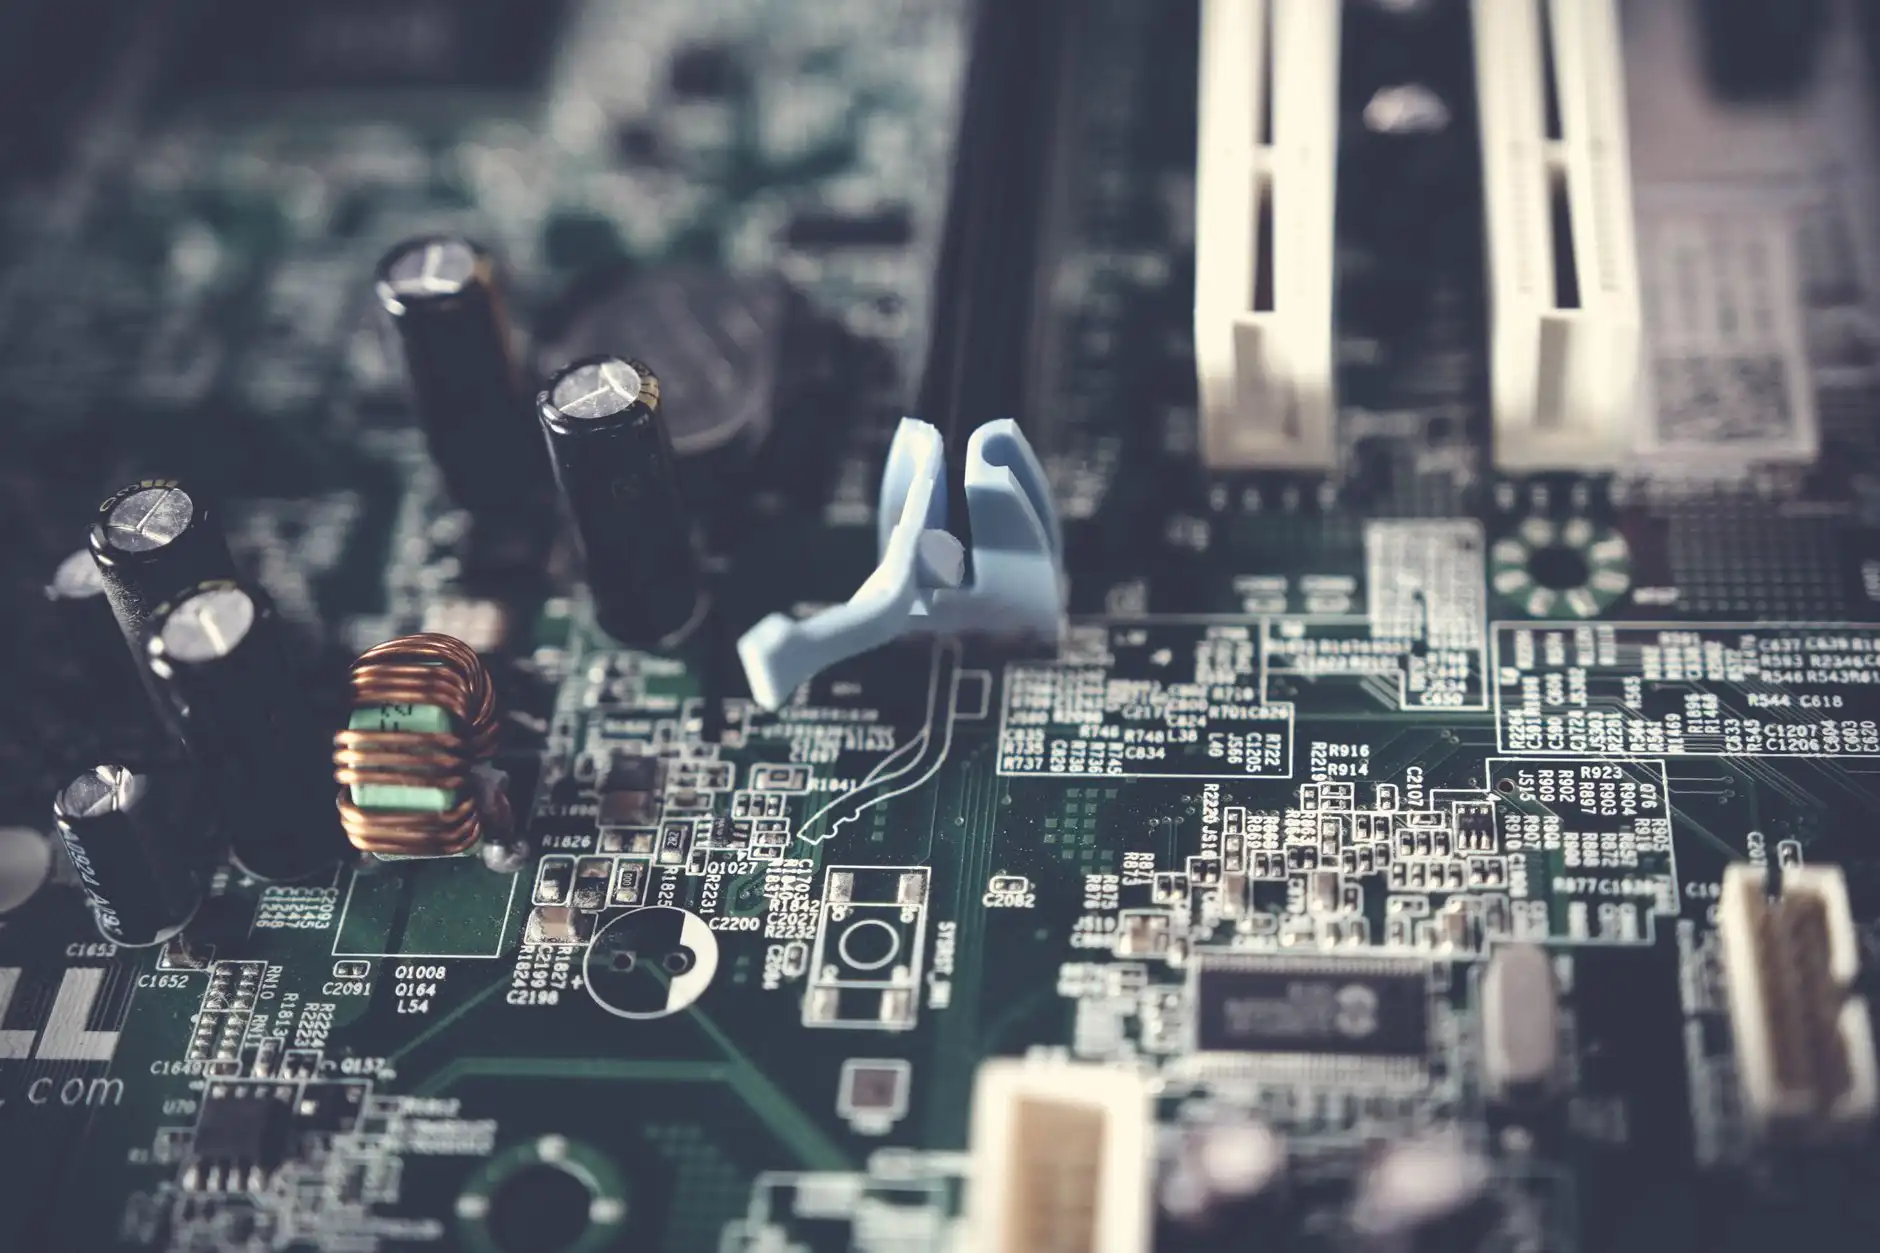
工控主板与商用主板,差的不只是温度范围
消费级主板的设计目标是"峰值性能优先",而工控主板的核心逻辑是"确定性优先"。这个差异体现在三个层面:
- 供电与时钟稳定性:工控主板通常采用多相数字供电配合TCXO温补晶振,在-20℃~70℃范围内将时钟抖动控制在±50ppm以内,确保EtherCAT等实时总线不会因时钟漂移丢包。
- 接口的工业级防护:串口、CAN口、GPIO普遍做2KV以上隔离,避免产线上变频器、伺服驱动器带来的共模干扰击穿南桥。
- 生命周期管理:主流工控主板厂商承诺5~7年供货周期,而商用主板芯片组往往18个月就EOL,产线还没回本就得重新做整机认证。
这些差异直接决定了工控机和嵌入式电脑在产线7×24小时运行中的实际寿命。
产线控制与数据采集,对主板提出了什么要求
产线场景下,工控主板要同时承担两类任务:实时控制和数据汇聚。实时控制侧,主板需要通过PCIe或LPC总线挂载运动控制卡、IO卡,响应周期通常在1ms以内;数据采集侧,则要通过千兆网口、USB3.0或RS-485总线,把视觉相机、RFID读写器、传感器网关的数据汇总上传。
问题在于,这两类任务的资源竞争非常激烈。如果主板没有做好中断优先级管理和DMA通道分配,数据采集的大流量吞吐就会挤占控制指令的响应时间,表现为气缸动作延迟、伺服使能抖动。有经验的集成商会选择带有独立PCIe通道拆分能力的工控主板,把控制卡和采集卡挂在不同的Root Complex下,从硬件层面隔离两种流量。
这也是为什么在搭配工业平板电脑做HMI交互时,建议选择板载多网口、支持SR-IOV的主板方案——操作界面刷新和底层控制走不同物理通道,互不干扰。
触摸显示器与主板之间的信号链路
一个容易被忽视的细节:触摸显示器的触控信号如果走USB接口,和视觉相机的USB采集流共享同一条USB控制器通道,触控延迟会随相机帧率波动。更好的做法是触控走I2C或RS-232接口直连主板,把USB带宽全部留给数据采集。这在产线MES终端的实际部署中,能明显改善操作员的使用体验。
选型与部署的几条实操建议
- 看中断延迟,不看跑分:要求供应商提供Cyclictest实测数据,关注最坏情况下的延迟值,而非平均CPU性能。
- 确认PCIe通道分配表:明确哪些槽位共享通道,避免把高优先级控制卡插在共享通道上。
- 验证宽温下的网口表现:在45℃以上环境中持续跑72小时iperf,观察是否有降速或断连。
- 预留固件定制空间:产线常需要修改BIOS默认配置(如禁用未用外设、锁定CPU频率),选支持BIOS定制的工控主板厂商能省大量调试时间。
广州曼顿智能技术有限公司在工控主板与整机方案上积累了多年产线落地经验,覆盖工业平板电脑、工控机、嵌入式电脑等多种形态,可根据具体产线节拍和协议要求做硬件通道规划。
随着产线柔性化程度提高,未来工控主板的方向不是单纯堆算力,而是把TSN时间敏感网络、OPC UA over TSN、边缘AI推理单元集成到板级,让一块主板同时搞定实时控制、数据采集和轻量推理。对集成商来说,提前理解主板的通道架构和实时性指标,比事后调软件参数有效得多。