工业平板电脑与工控机在自动化产线数据采集中的协同应用解析
在一条典型的SMT贴片产线上,每隔50毫秒就有数十个传感器回传温度、压力、位置数据。这些数据要在200毫秒内完成采集、预处理并上传至MES系统,否则整线节拍就会被打乱。单靠一台设备很难同时兼顾现场实时响应与上层数据调度——这正是工业平板电脑与工控机协同作战的典型场景。
分工逻辑:前端交互与后端调度的两层架构
产线数据采集的底层逻辑并不复杂:传感器和执行器产生原始信号,经由PLC或采集模块汇聚,再由上位机完成协议解析、数据清洗和转发。问题在于,这套流程对硬件的需求是分裂的——现场操作员需要直观的人机界面,而数据网关需要强大的多协议并发能力。
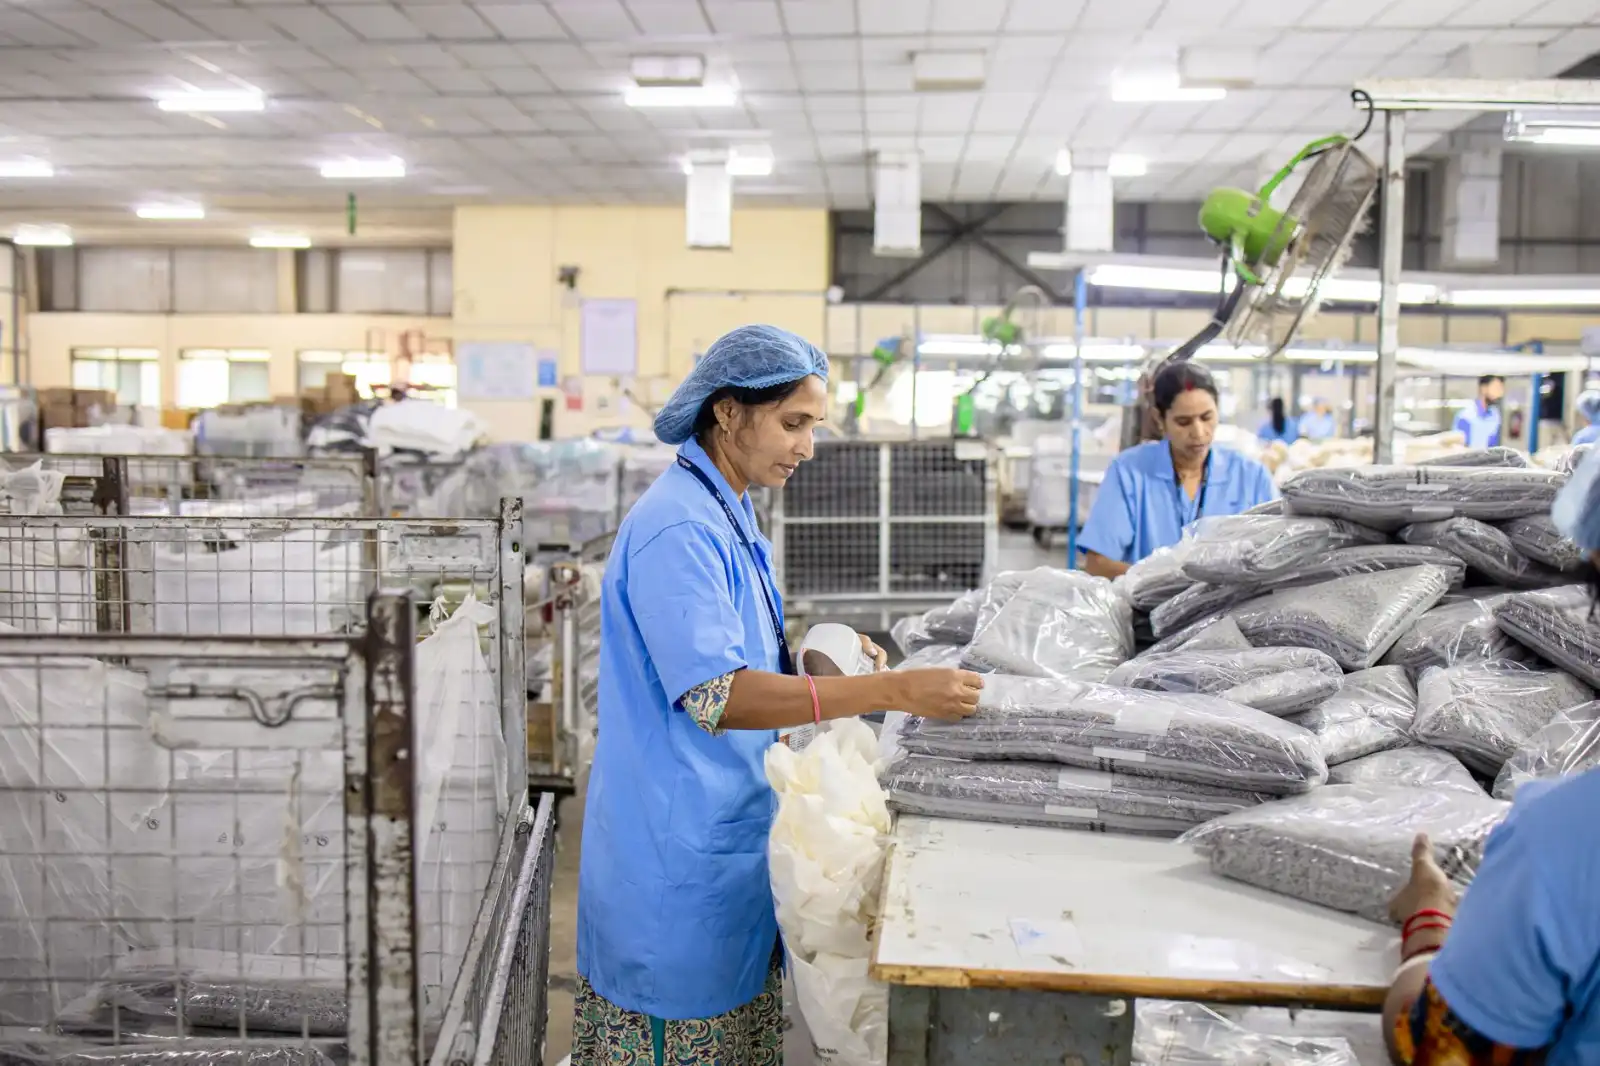
工业平板电脑通常部署在设备端或工位旁,集成触摸显示器与低功耗嵌入式电脑架构,负责HMI交互、扫码录入、报警提示等前端任务。它响应快、防护等级高(常见IP65前面板),但算力有限。而工控机安装在电控柜内,搭载高性能工控主板,通过PCIe或Mini-PCIe扩展多路千兆网口和串口,承担OPC UA、Modbus TCP、MQTT等多协议并发采集与边缘计算任务。
实操中的三种协同模式
根据产线规模和节拍要求,两者的协同方式可以灵活调整:
- 主从模式:工控机作为数据主站,工业平板电脑作为从站HMI,通过以太网或RS-485通信。适合单机设备改造,部署成本低。
- 边缘分流模式:工业平板电脑就地完成振动、温度等高频信号的初步FFT分析,仅将特征值上传给工控机。可降低主干网络带宽占用约40%。
- 冗余热备模式:工控机双机热备,工业平板电脑同时连接两台主机,主节点故障时自动切换,适用于汽车焊装等不可停线场景。
值得注意的是,触摸显示器的选型常被忽视。电容屏在戴手套操作时误触率高,电阻屏响应慢但抗干扰强。产线环境建议优先考虑电阻式或红外式方案。
数据对比:协同 vs 单机方案
以一条12工位的装配线为例,采集128个点位数据:
- 纯工控机方案:采集周期约80ms,但HMI画面刷新延迟明显,操作员反馈卡顿。
- 纯工业平板电脑方案:HMI流畅,但多协议并发时CPU占用率达85%以上,数据丢包率约0.3%。
- 协同方案:工控机负责协议转换与数据库写入,工业平板电脑专注界面渲染与本地逻辑。采集周期稳定在45ms,丢包率低于0.02%,CPU占用率控制在55%以下。
从成本角度看,协同方案比全线部署高性能工控机节省约25%的硬件支出,因为工业平板电脑的嵌入式电脑架构在功耗和散热设计上更精简,维护也更便捷。
数据采集不是简单的“连上线就能跑”。工业平板电脑与工控机的协同,本质上是把实时性要求和算力需求解耦,让合适的设备做合适的事。产线管理者在规划时,不妨先梳理清楚:哪些数据需要毫秒级响应,哪些可以秒级上传,答案自然就清晰了。